玻璃钢制品制备工艺方法及其应用专利配方技术资料大全
玻璃钢(FRP)作为一种高性能复合材料,因其轻质高强、耐腐蚀、可设计性强等优点,已广泛应用于航空航天、汽车制造、建筑建材、化工防腐、船舶游艇等领域。本文系统汇编了玻璃钢制品的制备工艺方法、专利配方技术及应用技术资料,旨在为行业从业者提供全面的技术参考。
一、玻璃钢制品制备工艺方法
1. 手糊成型工艺
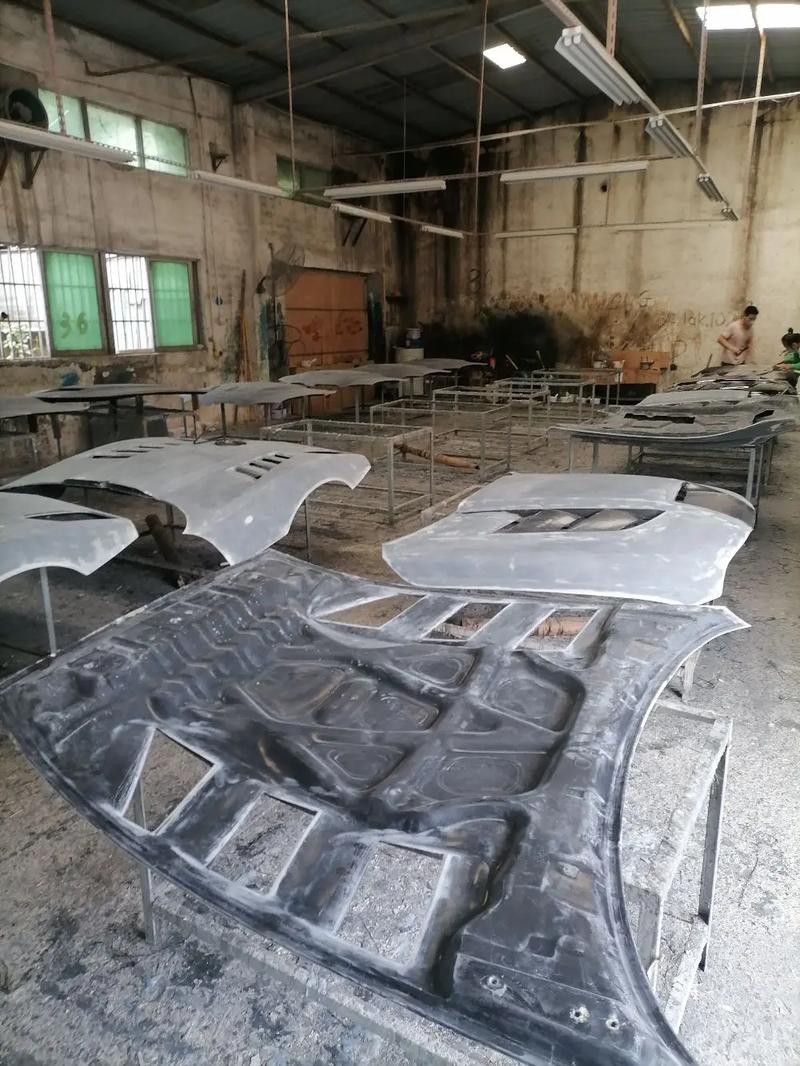
手糊成型是最传统且应用最广的玻璃钢制备方法,适用于大型、小批量制品。工艺步骤包括:模具准备(涂脱模剂)、树脂胶液配制、纤维增强材料裁剪、逐层铺敷与辊压排气、固化脱模及后处理。关键技术点在于控制树脂含量(通常为25%-40%)、排除气泡及保证纤维浸润。
2. 喷射成型工艺
喷射成型利用喷枪将树脂与短切纤维同时喷射到模具上,再辊压密实。该工艺效率高于手糊,适合中等批量、形状复杂的制品。需注意纤维长度(通常25-50mm)、喷射均匀性及树脂混配比例。
3. 模压成型工艺
模压成型将预浸料或片状模塑料(SMC)放入金属模具中,在高温高压下固化成型。分为冷模压和热模压,制品表面光洁、尺寸精确,适合大批量生产。关键参数:温度(120-160℃)、压力(5-15MPa)、保压时间。
4. 拉挤成型工艺
拉挤成型用于连续生产等截面型材(如棒、管、板)。工艺过程:纤维粗纱连续牵引通过树脂槽浸渍,进入加热模具固化,再切割定长。典型树脂为不饱和聚酯、乙烯基酯或环氧树脂。拉挤速度通常0.1-2m/min。
5. 缠绕成型工艺
缠绕成型将连续纤维浸渍树脂后,按一定规律缠绕在芯模上,适用于压力容器、管道等回转体。分为干法缠绕和湿法缠绕,需精确控制缠绕角、张力及树脂含量。
6. 树脂传递模塑(RTM)工艺
RTM工艺将纤维预成型体放入闭合模具,注入树脂浸润并固化。优点为低压力、低挥发、制品两面光洁。适用于中小批量、高精度制品。衍生工艺如真空辅助RTM(VARTM)可进一步提高质量。
7. 其他先进工艺
包括自动铺丝/铺带(AFP/ATL)、3D打印连续纤维复合材料等,正逐步应用于高端领域。
二、玻璃钢专利配方技术
- 树脂基体配方
- 通用型不饱和聚酯树脂:如邻苯二甲酸酐-顺丁烯二酸酐-丙二醇缩聚物,配以苯乙烯交联剂。
- 耐腐蚀乙烯基酯树脂:如双酚A环氧乙烯基酯,适用于化工防腐。
- 高性能环氧树脂:如双酚A二缩水甘油醚,配合胺类固化剂,用于航空航天。
- 阻燃树脂:添加十溴二苯乙烷、氢氧化铝等阻燃剂,氧指数可达32%以上。
- 增强材料配方
- 玻璃纤维:无碱(E-glass)、中碱(C-glass)及高强(S-glass)纤维,表面经硅烷偶联剂处理。
- 碳纤维/芳纶混杂:用于高刚度、抗冲击制品。
- 天然纤维:如麻纤维、竹纤维,环保低成本,但需界面改性。
- 功能性添加剂
- 填料:碳酸钙、滑石粉、玻璃微珠,降低成本、改善收缩。
- 固化剂:过氧化甲乙酮(MEKP)、过氧化苯甲酰(BPO)。
- 促进剂:环烷酸钴、异辛酸钴。
- 触变剂:气相二氧化硅,防止流挂。
- 颜料:无机或有机色浆,满足外观需求。
- 典型专利配方示例(质量份)
- 不饱和聚酯玻璃钢:树脂100、碳酸钙30、MEKP 2、钴液0.5、玻纤40。
- 环氧玻璃钢:E-51环氧100、甲基四氢苯酐80、促进剂2、玻纤50。
- SMC配方:树脂100、低收缩添加剂25、碳酸钙150、短切玻纤25、氧化镁1.5、MEKP 1.5。
三、玻璃钢应用技术资料
- 建筑建材:冷却塔、门窗型材、装饰板、采光瓦、卫浴设施。
- 化工防腐:储罐、管道、格栅、风机叶片。
- 交通运输:汽车壳体、保险杠、火车内饰、船舶艇体。
- 航空航天:雷达罩、机翼蒙皮、无人机结构件。
- 能源环保:风力发电叶片、烟气脱硫管道、海水淡化装置。
- 体育休闲:头盔、钓竿、自行车架、赛艇。
四、技术发展趋势
- 低成本化:开发新型固化剂、填料及快速成型工艺。
- 绿色化:生物基树脂、可回收热塑性复合材料。
- 高性能化:纳米填料改性、多尺度增强。
- 智能化:在线监测、数字孪生技术。
玻璃钢制品制备工艺与配方技术持续创新,推动其在各领域的深度应用。行业应关注环保、高效及高性能方向,以提升竞争力。
最新产品